AGM 隔板交到电池厂时,可能是一卷卷材,也可能是裁切好的片材。但它是否适合 VRLA 电池生产,判断并不从收货那一刻才开始。通常还要经过玻璃原料、超细玻璃纤维、制浆分散、湿法成型、脱水干燥、收卷、检测、分切或裁片、包装与出货等环节。
行业企业公开资料能够帮助理解这条材料路径,但不能把任何一家企业的流程当成统一行业标准,也不能据此判断另一家供应商的质量能力。对采购团队而言,更实际的问题是:材料、过程控制和交付记录能否持续支撑已确认的电池设计。
起始材料
隔板制造开始于成网之前
AGM 隔板的生产依赖适合进一步拉制为超细纤维的玻璃组成。行业公开资料中常见玻璃料块或玻璃原料、超细玻璃纤维棉、AGM 隔板等产品环节。这一顺序有助于理解材料来源,但不代表所有供应商采用相同的玻璃配方、设备或验收标准。项目真正需要确认的是,来料控制和材料变更沟通能否满足既定规格。
纤维状态
超细玻璃纤维需要先成为可控的成网原料
在隔板成网之前,纤维制备和分散会影响进入湿法成型环节的浆料状态。纤维长度分布、结团、异物和含水状态,都可能改变后续成网与加工表现。采购方不需要规定供应商的内部配方,但应围绕电池设计确认关键性能,并了解材料变化如何在进入已批准规格前被识别和沟通。
湿法成型
AGM 隔板是成网形成的材料,不是从纤维卷上直接裁下来的产品
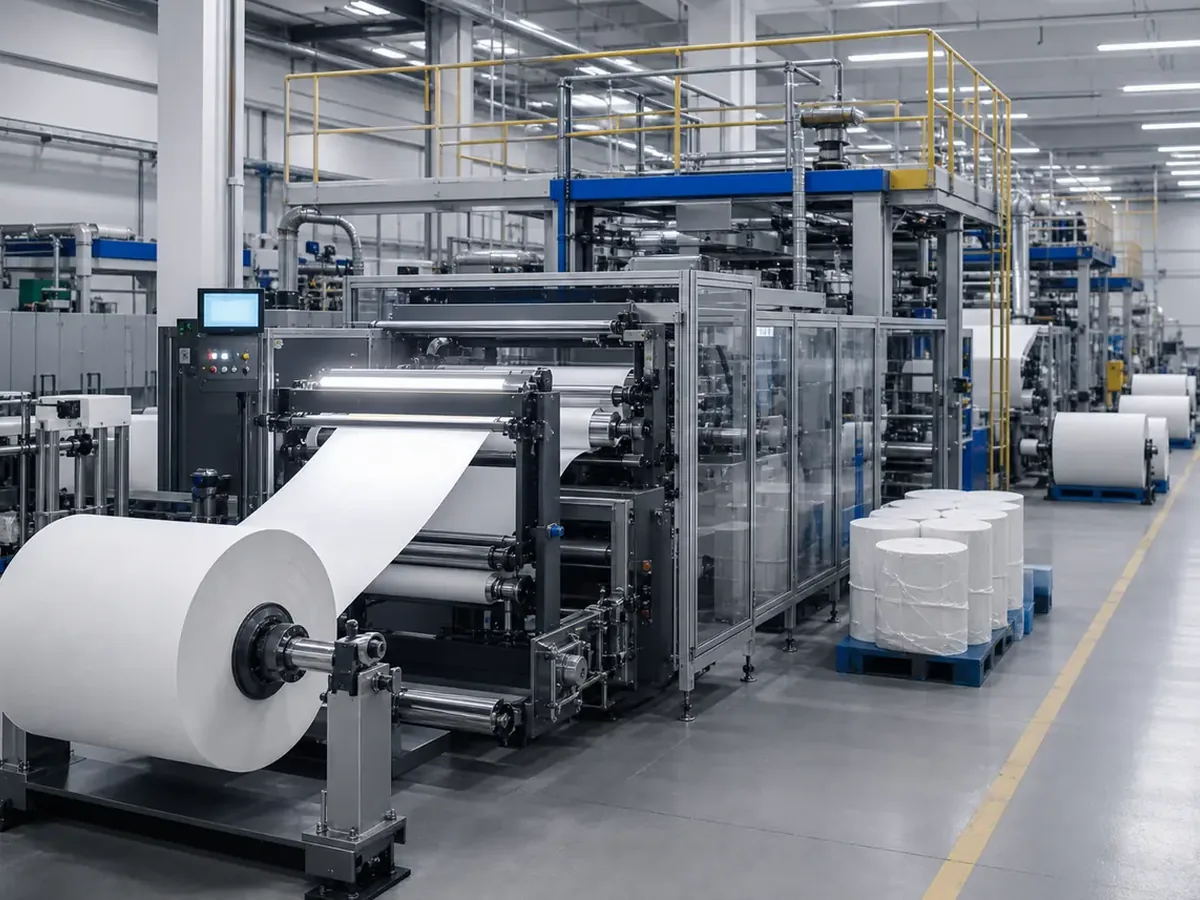
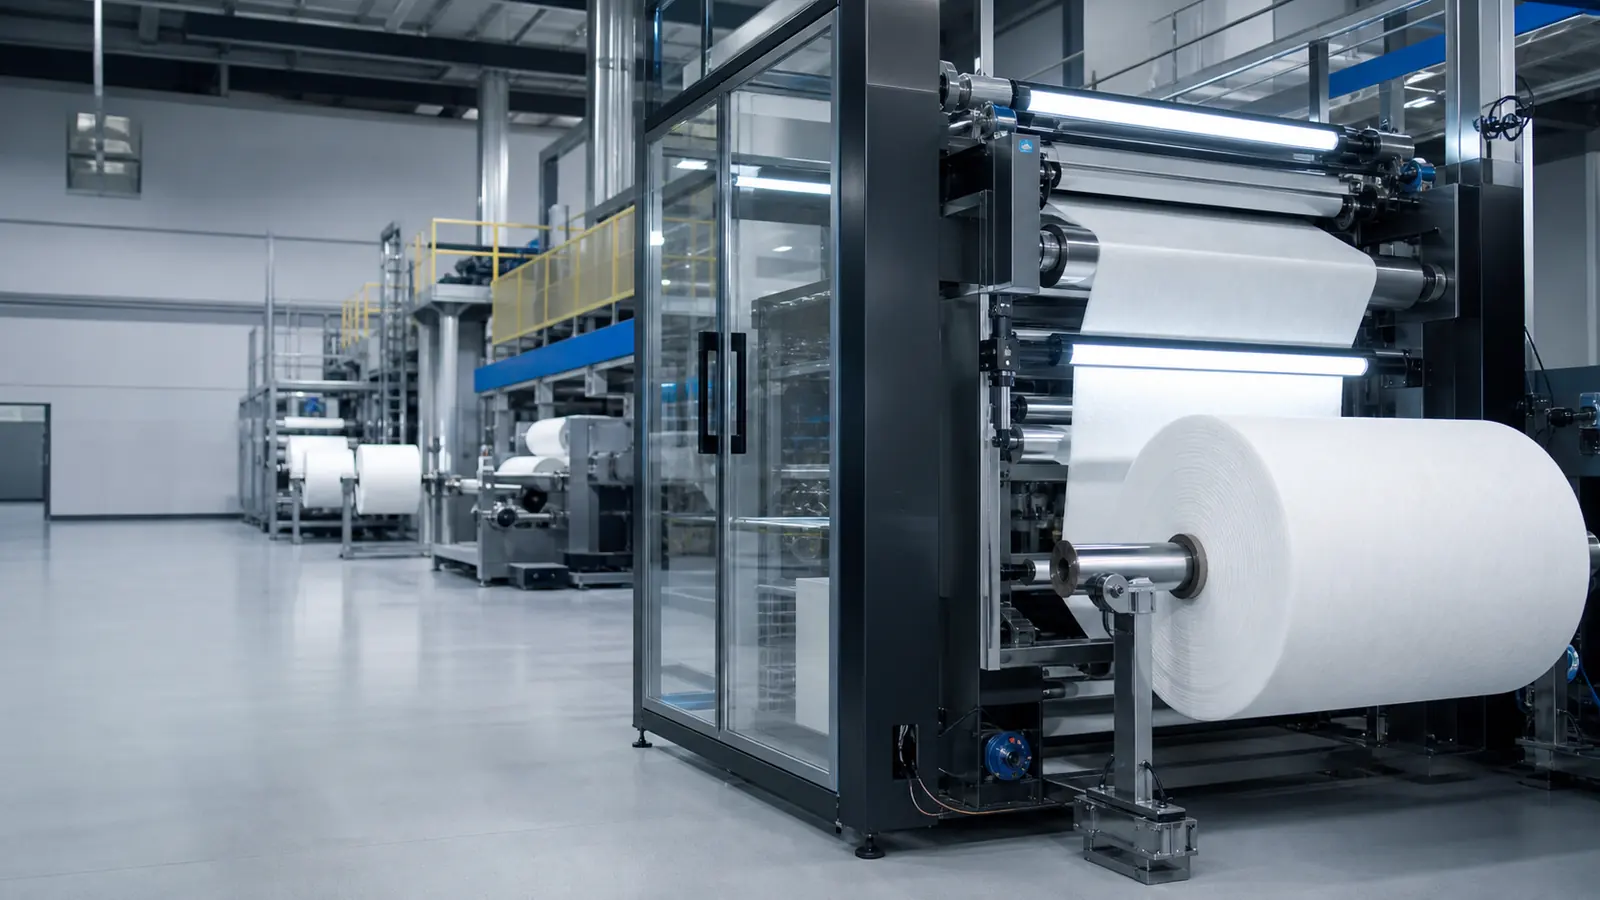
AGM 隔板通常通过湿法工艺制造:分散后的玻璃纤维形成连续纤维网,再经过脱水与干燥。行业生产线资料常提到制浆、成型、干燥和收卷等步骤。因此,成品状态来自纤维原料与过程条件的共同作用,而不只是规格书上某一个标称厚度。
后道加工
干燥、收卷和裁切也是交付材料的一部分
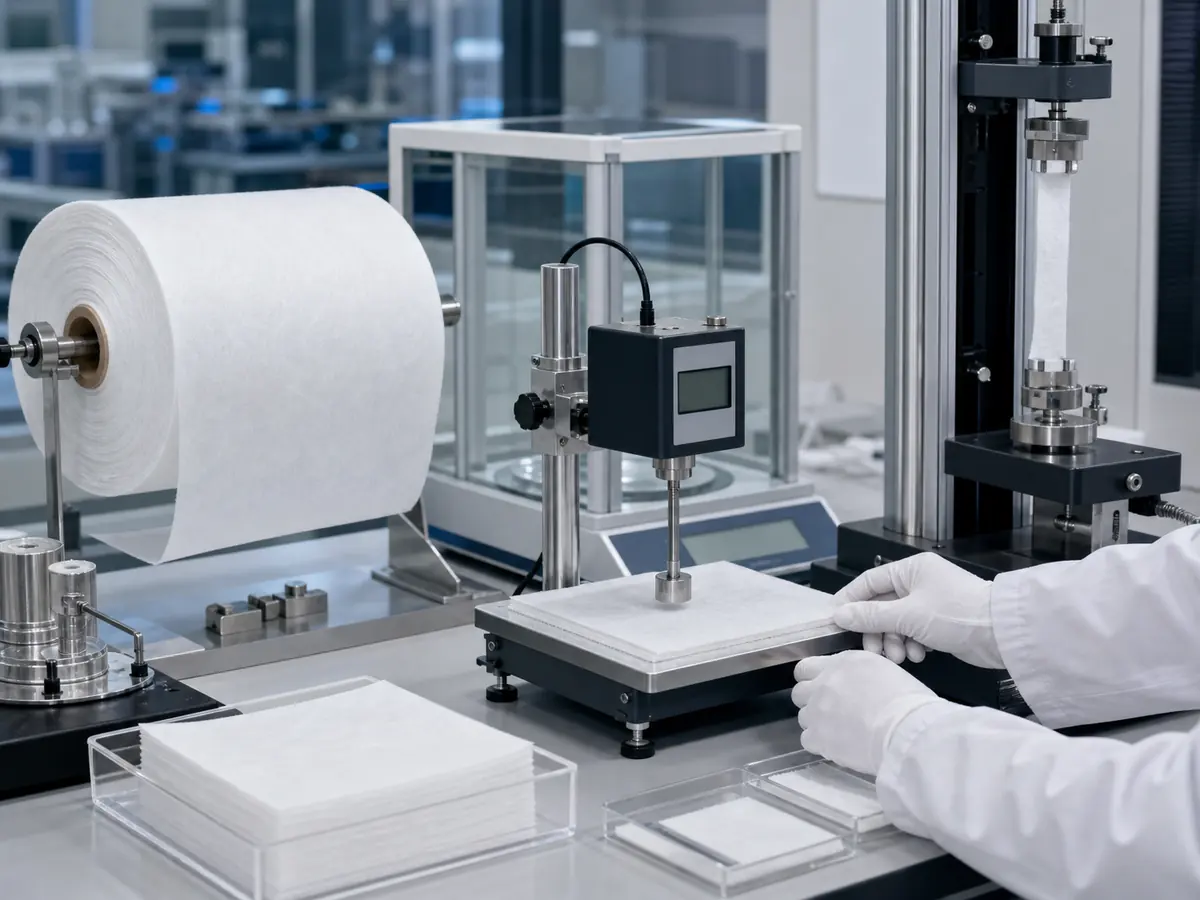
成网之后,干燥和收卷形成后续供给、分切或裁片的卷材。卷材宽度、边部状态、收卷质量、纸芯、卷径和片材尺寸都会影响电池厂的上机与装配。它们应当作为产品形式的一部分提前确认,因为一款实验室检测合格的材料,仍可能在现场造成不必要的送料、调机或损耗问题。
质量边界
上游环节更多,不等于质量已经得到证明
供应商参与更多上游环节,可能意味着对材料可得性和变更控制拥有更直接的影响,但这并不能自动证明其纤维质量、隔板表现或对某款电池的交付可靠性。技术评价仍需要统一的测试方法、代表性样品、批次对比和整电池验证。采购应评估可核对的证据,而不只看供应链图上覆盖了多少环节。
追溯与交付
有效的供应链需要能解释这批材料从哪里来
进入试产和批量阶段后,实用的记录链应能把出货批次、成品卷材或片材编号、后道转换记录、生产批次和相关检测结果关联起来。具体追溯深度可按项目约定,但核心是:当电池装配出现异常时,双方能在明确批次边界内排查,而不是只得到“属于同一产品系列”的笼统说法。
维京配合
先从电池设计和交付形式开始确认
维京持续专注于 VRLA 电池用 AGM 玻璃纤维隔板制造,可提供卷材、片材等产品形式。开始沟通时,建议提供电池应用、目标厚度、极群尺寸、卷材或片材形式、包装要求和当前项目阶段。我们会先配合确认规格边界和样品信息;是否适合后续使用,仍应以客户的材料、装配与整电池验证结果为准。
起始材料
确认哪些项目级材料变更需要沟通,以及已确认规格如何得到持续保护。
成网过程
在统一方法下比较厚度、克重、吸液相关表现和加工强度。
产品形式
按实际装配方式确认卷材宽度、纸芯、卷径、边部状态或片材尺寸。
交付记录
明确样品、试产与批量材料比较所需的编号和检测记录。