Состояние волокна, мокрое формование, сушка, намотка, раскрой и документы определяют материал, поступающий на аккумуляторный завод.
Сырьё
Контроль начинается до изготовления сепаратора
Состав стекла должен подходить для получения сверхтонкого волокна. Публичные отраслевые материалы описывают стеклоблоки, сверхтонкое стекловолокно и AGM-сепараторы. Это не означает одинаковые рецептуры, оборудование и критерии приёмки у всех поставщиков. Важно согласовать входной контроль и уведомление об изменениях относительно утверждённой спецификации.
Волокно
Подготовка управляемой суспензии
Распределение длины волокон, комки, включения и влажность влияют на диспергирование, формование и последующую обработку. Покупателю не нужно задавать внутреннюю рецептуру, но следует согласовать значимые для батареи свойства и порядок выявления изменений до их влияния на одобренный материал.
Формование
Полотно формируется мокрым способом
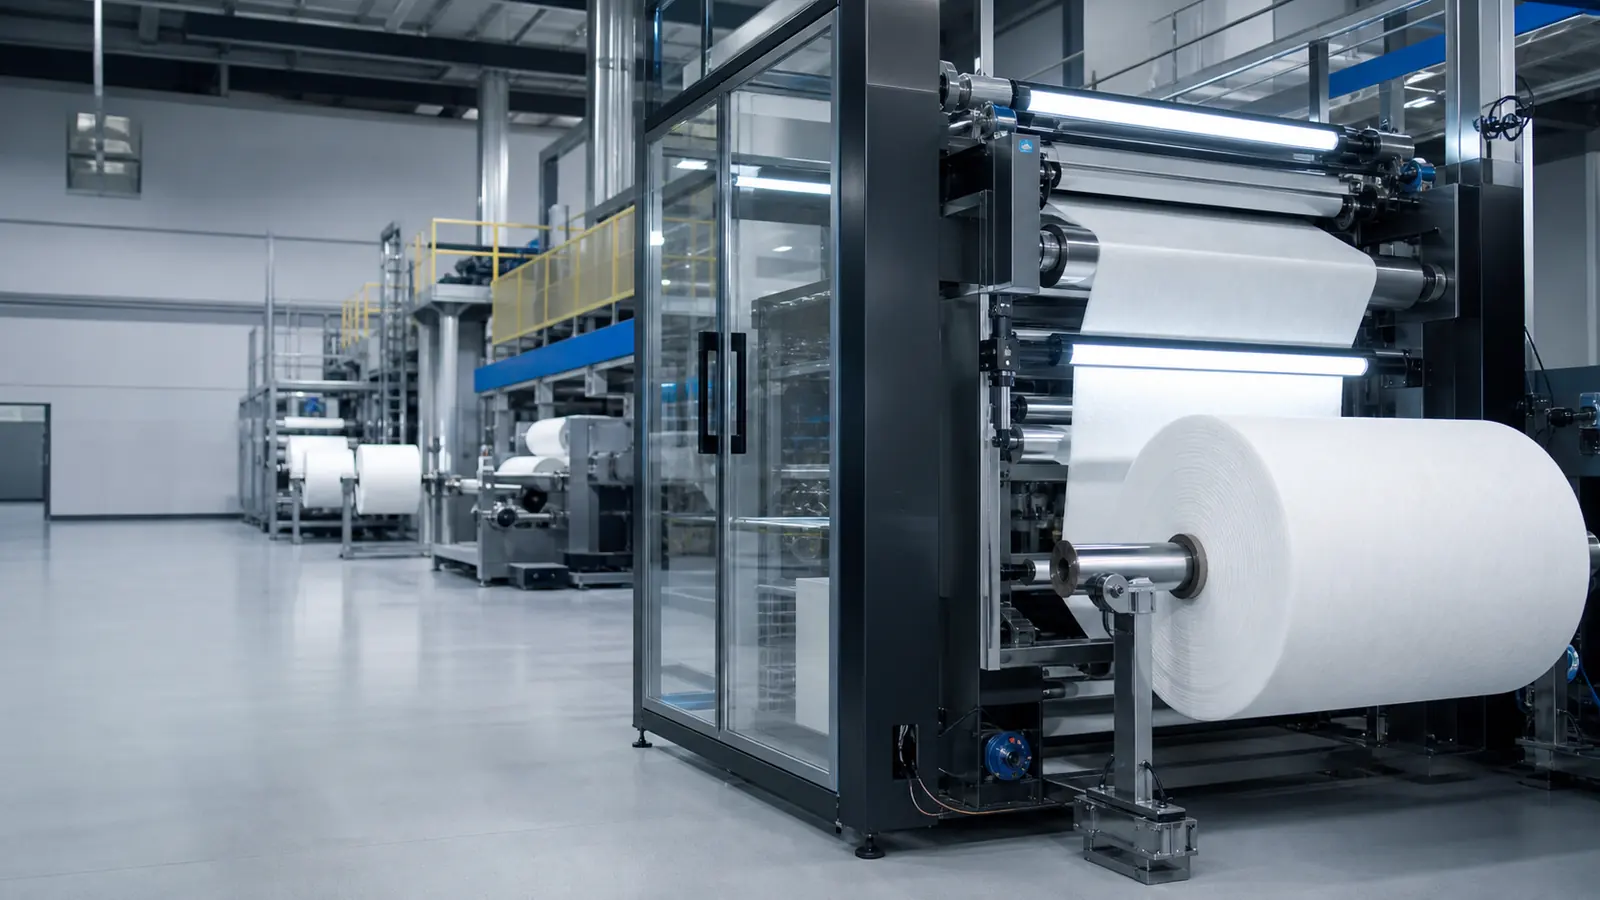
Диспергированные волокна образуют непрерывное полотно, которое обезвоживают, сушат и наматывают. В описаниях линий указаны подготовка массы, формование, сушка и намотка. Готовый материал отражает взаимодействие волокон и процесса; одна номинальная толщина не описывает его полностью.
Обработка
Сушка, намотка и раскрой входят в условия поставки
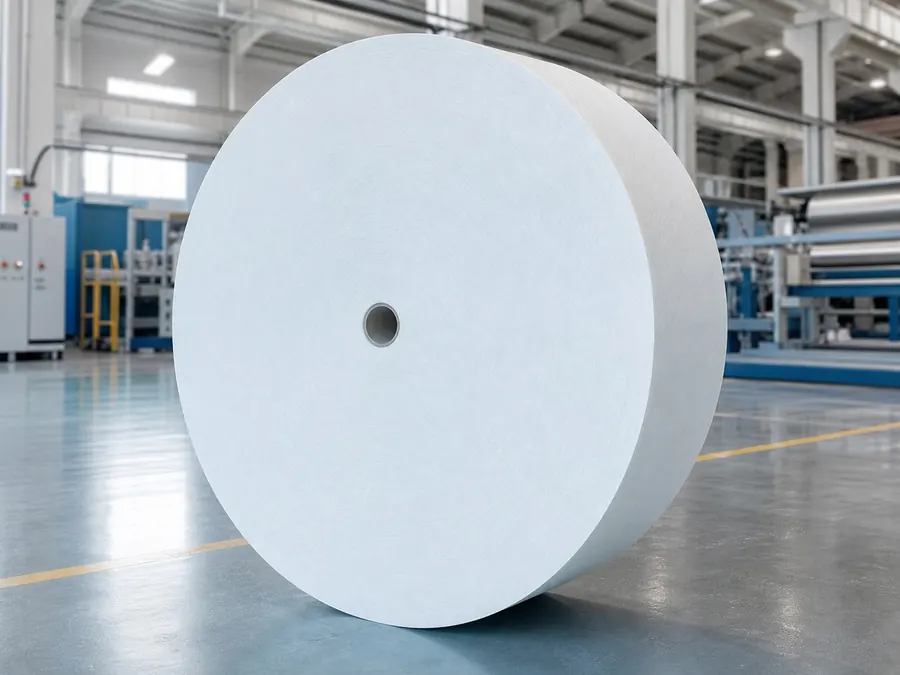
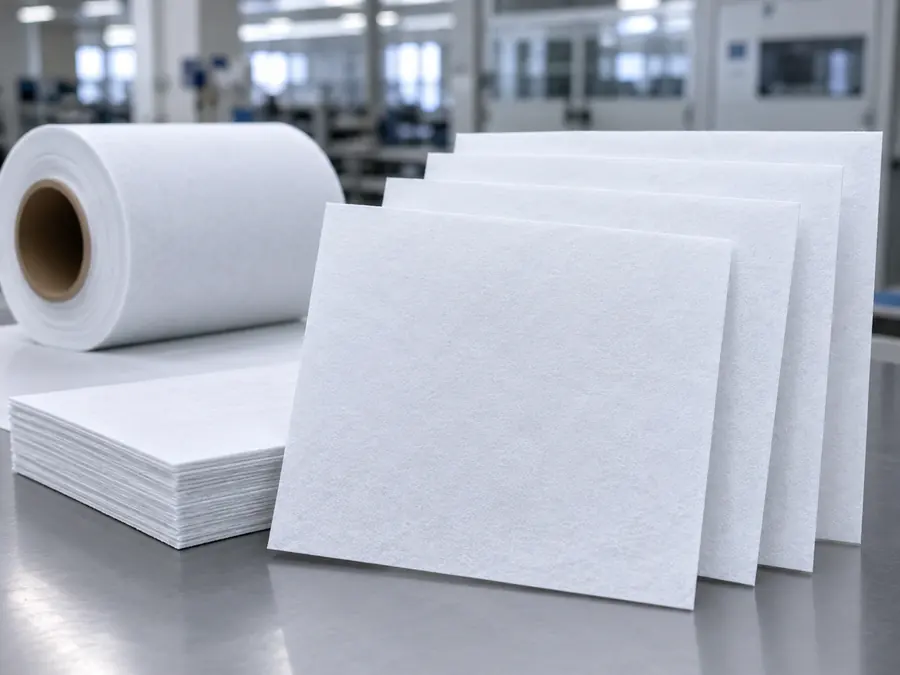
Ширина, кромки, качество намотки, втулка, диаметр рулона и размеры листа влияют на подачу и сборку. Их согласуют вместе с формой поставки. Даже прошедший лабораторный контроль материал может создавать лишние трудности при обращении или наладке линии.
Доказательства
Вертикальная интеграция сама по себе не подтверждает качество
Участие в большем числе стадий может облегчить снабжение сырьём и управление изменениями. Оно не доказывает автоматически качество волокна, стабильность сепаратора или надёжность поставки для конкретной батареи. Нужны согласованные испытания, представительные образцы, сравнение партий и проверка батареи в сборе.
Прослеживаемость
Связь поставки с производственными записями
Документы связывают отгрузочную партию, номер рулона или листа, раскрой, производственную партию и результаты контроля. Глубину прослеживаемости определяют по проекту. При отклонениях сборки требуется расследование в пределах конкретной партии, а не только указание на одну продуктовую серию.
Согласование
Начните с конструкции батареи и формы поставки
Viking выпускает AGM-сепараторы из стекловолокна в рулонах и листах для VRLA. Сообщите применение, целевую толщину, размеры блока пластин, формат, упаковку и этап проекта. Сначала согласуются спецификация и образцы; окончательную пригодность заказчик подтверждает испытаниями материала, сборки и готовой батареи.
Контроль начинается до изготовления сепаратора
Состав стекла должен подходить для получения сверхтонкого волокна. Публичные отраслевые материалы описывают стеклоблоки, сверхтонкое стекловолокно и AGM-сепараторы. Это не означает одинаковые рецептуры, оборудование и критерии приёмки у всех поставщиков. Важно согласовать входной контроль и уведомление об изменениях относительно утверждённой спецификации.
Подготовка управляемой суспензии
Распределение длины волокон, комки, включения и влажность влияют на диспергирование, формование и последующую обработку. Покупателю не нужно задавать внутреннюю рецептуру, но следует согласовать значимые для батареи свойства и порядок выявления изменений до их влияния на одобренный материал.
Полотно формируется мокрым способом
Диспергированные волокна образуют непрерывное полотно, которое обезвоживают, сушат и наматывают. В описаниях линий указаны подготовка массы, формование, сушка и намотка. Готовый материал отражает взаимодействие волокон и процесса; одна номинальная толщина не описывает его полностью.
Сушка, намотка и раскрой входят в условия поставки
Ширина, кромки, качество намотки, втулка, диаметр рулона и размеры листа влияют на подачу и сборку. Их согласуют вместе с формой поставки. Даже прошедший лабораторный контроль материал может создавать лишние трудности при обращении или наладке линии.