Fibra, formação a úmido, secagem, bobinamento, corte e registros determinam o material recebido pela fábrica de baterias.
Matéria-prima
O controle começa antes da fabricação do separador
A composição do vidro deve permitir a produção de fibras ultrafinas. Fontes públicas descrevem blocos de vidro, lã de fibra ultrafina e separadores AGM. Essa sequência não significa que todos usem a mesma composição, equipamentos ou critérios de aceitação. É preciso confirmar o controle de recebimento e a comunicação de mudanças para preservar a especificação aprovada.
Fibra
Preparar uma suspensão controlada
Distribuição do comprimento, aglomerados, impurezas e umidade afetam a dispersão, a formação da manta e o processamento posterior. O comprador não precisa determinar a receita interna, mas deve alinhar as propriedades relevantes ao projeto da bateria e como mudanças são identificadas antes de afetarem materiais aprovados.
Formação
A manta é formada por via úmida
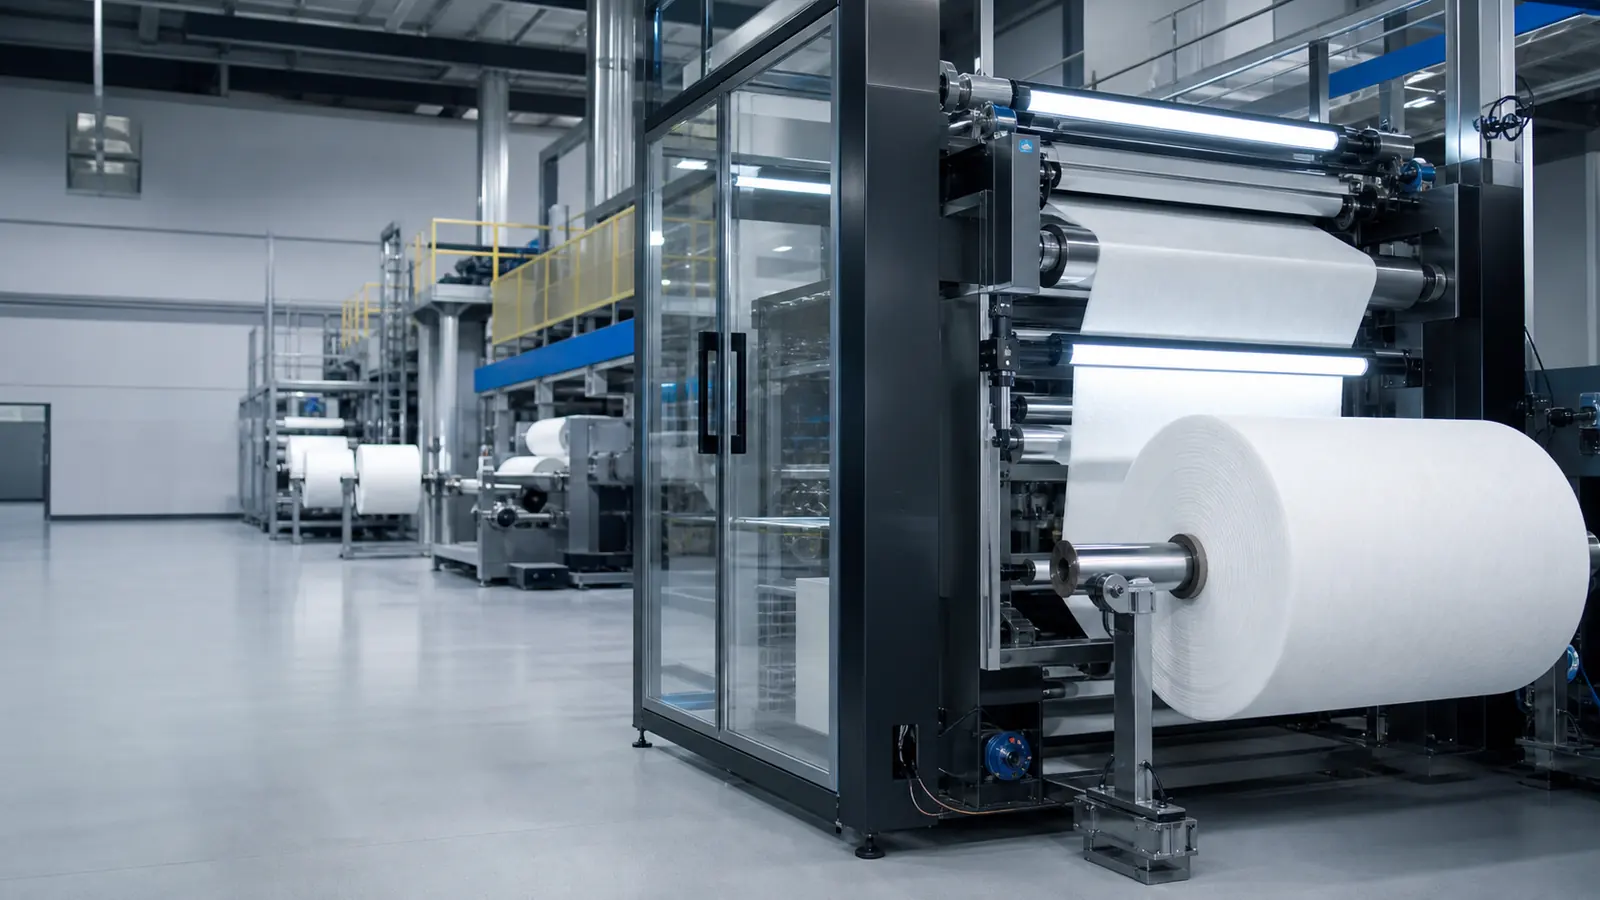
As fibras dispersas formam uma manta contínua, seguida de desaguamento, secagem e bobinamento. Descrições industriais incluem preparação da suspensão, formação, secagem e enrolamento. O produto resulta da interação entre fibras e processo, não apenas de uma espessura nominal na ficha técnica.
Conversão
Secagem, bobinamento e corte fazem parte da entrega
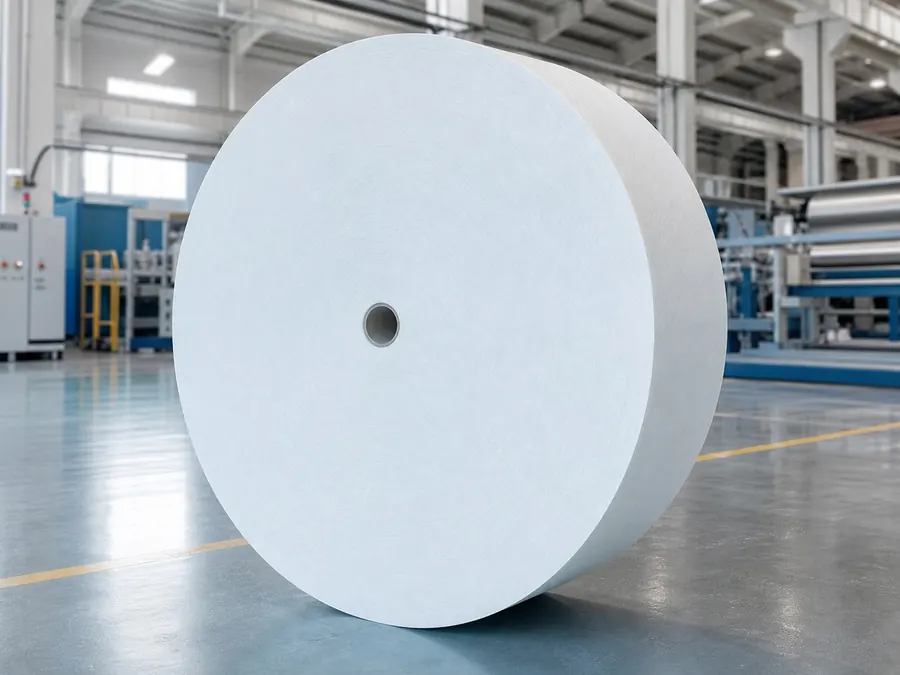
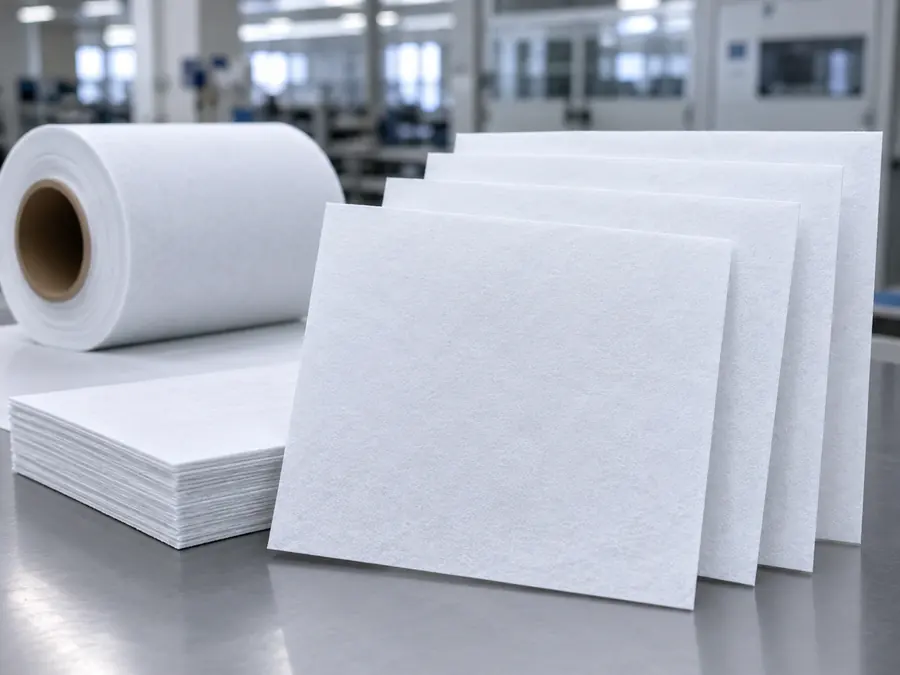
Largura, bordas, qualidade da bobina, tubete, diâmetro e dimensões das folhas afetam alimentação e montagem. Esses itens devem ser acordados com o formato fornecido. Mesmo aprovado em laboratório, um material pode gerar ajustes de linha e dificuldades de manuseio evitáveis.
Evidências
Integração vertical não comprova qualidade sozinha
Atuar em mais etapas pode facilitar disponibilidade de matéria-prima e controle de mudanças. Isso não comprova automaticamente qualidade da fibra, desempenho estável ou entrega confiável para uma bateria específica. São necessários ensaios acordados, amostras representativas, comparação de lotes e validação da bateria completa.
Rastreabilidade
Ligar o produto entregue aos registros
A cadeia de registros deve relacionar lote expedido, identificação de bobina ou folha, conversão, lote de produção e resultados de inspeção. A profundidade depende do projeto. Uma anomalia na montagem precisa ser investigada dentro de um lote definido, além da simples identificação da família de produtos.
Coordenação
Começar pelo projeto e pelo formato
A Viking fabrica separadores AGM de fibra de vidro em bobinas e folhas para VRLA. Informe aplicação, espessura, dimensões do grupo de placas, formato, embalagem e etapa do projeto. Alinham-se primeiro especificação e amostras; a adequação final depende da validação de material, montagem e bateria completa pelo cliente.
O controle começa antes da fabricação do separador
A composição do vidro deve permitir a produção de fibras ultrafinas. Fontes públicas descrevem blocos de vidro, lã de fibra ultrafina e separadores AGM. Essa sequência não significa que todos usem a mesma composição, equipamentos ou critérios de aceitação. É preciso confirmar o controle de recebimento e a comunicação de mudanças para preservar a especificação aprovada.
Preparar uma suspensão controlada
Distribuição do comprimento, aglomerados, impurezas e umidade afetam a dispersão, a formação da manta e o processamento posterior. O comprador não precisa determinar a receita interna, mas deve alinhar as propriedades relevantes ao projeto da bateria e como mudanças são identificadas antes de afetarem materiais aprovados.
A manta é formada por via úmida
As fibras dispersas formam uma manta contínua, seguida de desaguamento, secagem e bobinamento. Descrições industriais incluem preparação da suspensão, formação, secagem e enrolamento. O produto resulta da interação entre fibras e processo, não apenas de uma espessura nominal na ficha técnica.
Secagem, bobinamento e corte fazem parte da entrega
Largura, bordas, qualidade da bobina, tubete, diâmetro e dimensões das folhas afetam alimentação e montagem. Esses itens devem ser acordados com o formato fornecido. Mesmo aprovado em laboratório, um material pode gerar ajustes de linha e dificuldades de manuseio evitáveis.