La fibra, la formación en húmedo, el secado, el bobinado, el corte y los registros determinan el material que recibe la fábrica de baterías.
Materia prima
El control empieza antes de fabricar el separador
La composición del vidrio debe permitir su conversión en fibras ultrafinas. Los materiales públicos del sector describen bloques de vidrio, lana de fibra ultrafina y separadores AGM. Esta secuencia no implica que todos los proveedores utilicen la misma química, maquinaria o criterios de aceptación. Conviene confirmar el control de entrada y la comunicación de cambios para proteger la especificación aprobada.
Fibra
Preparar una suspensión controlada
La distribución de longitudes, los aglomerados, las impurezas y la humedad afectan la dispersión y la formación de la banda. El comprador no necesita imponer una receta interna, pero sí acordar las propiedades relevantes para la batería y cómo se identifican los cambios antes de afectar un material aprobado.
Formación
La banda se forma mediante un proceso húmedo
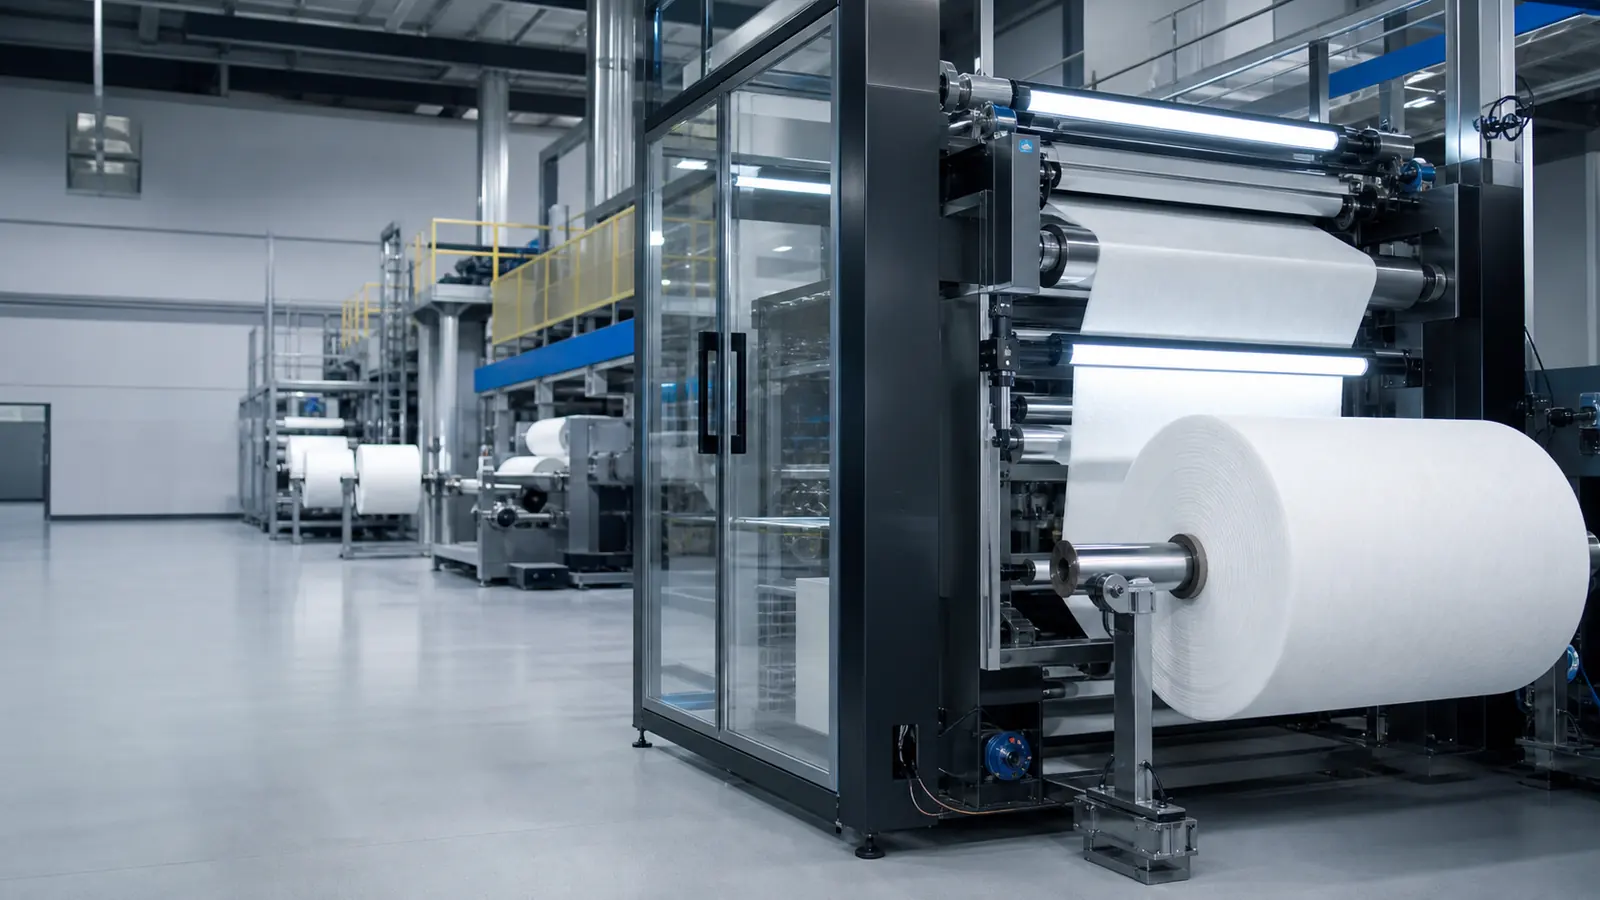
Las fibras dispersas forman una banda continua que se desagua, seca y bobina. Las descripciones industriales mencionan preparación de la suspensión, formación, secado y bobinado. El producto refleja la interacción entre fibras y condiciones de proceso; un espesor nominal en una ficha no resume su comportamiento.
Conversión
Secar, bobinar y cortar también forma parte del suministro
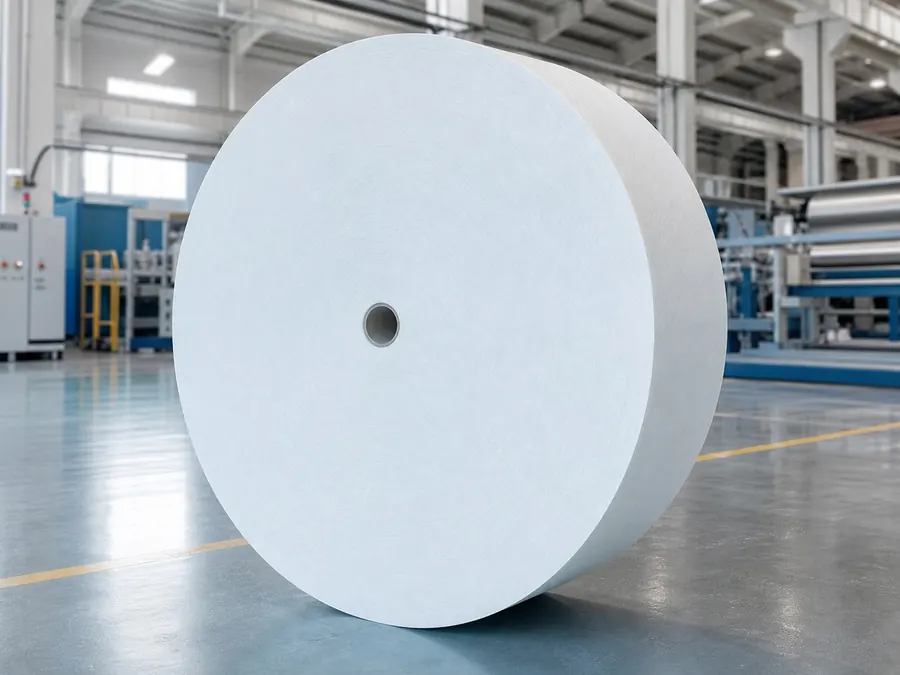
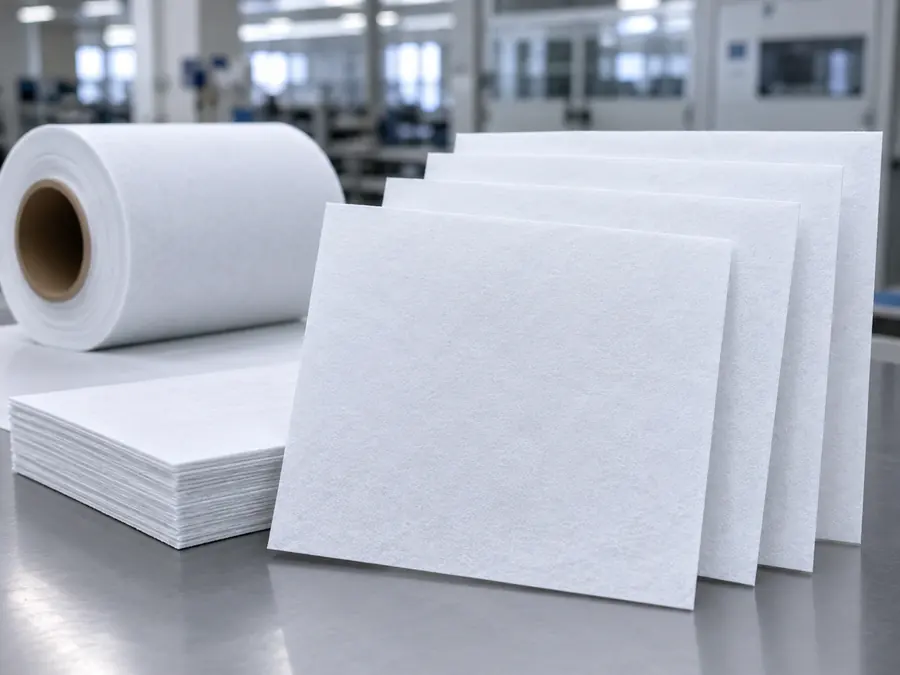
Ancho, bordes, calidad del bobinado, núcleo, diámetro y dimensiones de las hojas influyen en la alimentación y el montaje. Deben acordarse con el formato de entrega. Un material aprobado en laboratorio todavía puede provocar ajustes de línea o dificultades de manipulación evitables.
Evidencia
La integración vertical no demuestra por sí sola la calidad
Participar en más etapas puede facilitar el acceso a materias primas y la gestión de cambios. No garantiza una fibra adecuada, un rendimiento estable ni entregas fiables para una batería determinada. Se necesitan ensayos acordados, muestras representativas, comparación de lotes y validación de la batería completa.
Trazabilidad
Relacionar la entrega con los registros de fabricación
Una cadena útil conecta lote de envío, identificación del rollo o la hoja, conversión, lote de producción y resultados de inspección. La profundidad se acuerda por proyecto. Una anomalía de montaje debe poder investigarse dentro de un lote definido, no solo atribuirse a una familia de productos.
Coordinación
Comenzar por el diseño y el formato
Viking fabrica separadores AGM de fibra de vidrio en rollos y hojas para VRLA. Comparta aplicación, espesor objetivo, dimensiones del grupo de placas, formato, embalaje y etapa del proyecto. Primero se alinean especificación y muestras; la idoneidad final depende de la validación del material, montaje y batería completa por el cliente.
El control empieza antes de fabricar el separador
La composición del vidrio debe permitir su conversión en fibras ultrafinas. Los materiales públicos del sector describen bloques de vidrio, lana de fibra ultrafina y separadores AGM. Esta secuencia no implica que todos los proveedores utilicen la misma química, maquinaria o criterios de aceptación. Conviene confirmar el control de entrada y la comunicación de cambios para proteger la especificación aprobada.
Preparar una suspensión controlada
La distribución de longitudes, los aglomerados, las impurezas y la humedad afectan la dispersión y la formación de la banda. El comprador no necesita imponer una receta interna, pero sí acordar las propiedades relevantes para la batería y cómo se identifican los cambios antes de afectar un material aprobado.
La banda se forma mediante un proceso húmedo
Las fibras dispersas forman una banda continua que se desagua, seca y bobina. Las descripciones industriales mencionan preparación de la suspensión, formación, secado y bobinado. El producto refleja la interacción entre fibras y condiciones de proceso; un espesor nominal en una ficha no resume su comportamiento.
Secar, bobinar y cortar también forma parte del suministro
Ancho, bordes, calidad del bobinado, núcleo, diámetro y dimensiones de las hojas influyen en la alimentación y el montaje. Deben acordarse con el formato de entrega. Un material aprobado en laboratorio todavía puede provocar ajustes de línea o dificultades de manipulación evitables.